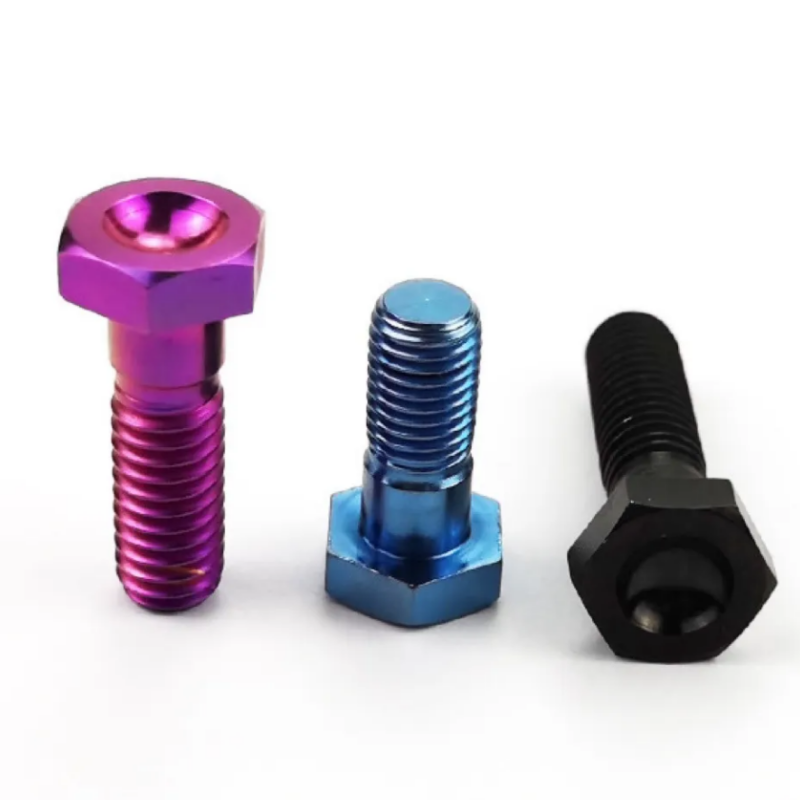

描述
PVD涂层(物理气相沉积硬质薄膜)
超薄高硬耐磨薄膜——低温真空工艺无损基材,精密紧固件与摩擦副的首选。
1 工艺概述
1.1 定义
PVD(Physical Vapor Deposition,物理气相沉积)是在真空环境下通过离子轰击、蒸镀等物理方式,将钛、铬、陶瓷化合物等材料气相沉积于工件表面,形成纳米级硬质薄膜的低温真空物理镀膜工艺。常见镀层为氮化钛(TiN)、碳化钛(TiC)等。工艺绿色环保、无化学残留。
1.2 功能定位
PVD涂层属于低温真空硬质薄膜涂层体系,以“超薄、高硬、耐磨、低温无损”为特点,适用于对尺寸精度和基材性能要求高的精密紧固件及摩擦副。
2 涂层成分与结构
PVD硬质薄膜常见体系包括TiN(氮化钛)、TiCN(碳氮化钛)、CrN(氮化铬)、TiAlN(氮化铝钛)等,膜层为纳米级致密结构,厚度通常为微米级,不改变螺纹配合精度。
3 工作原理与工艺流程
3.1 工作原理
在真空室中,靶材(如钛、铬)经离子轰击或蒸发形成气相原子/离子,与反应气体(如氮气)结合,在工件表面沉积成膜。真空度通常控制在10⁻⁴ Pa以下量级,以保证膜层纯净致密。
3.2 工艺流程
典型工艺流程:前处理(清洗、去油)→ 装炉抽真空 → 离子轰击活化基材表面 → 镀膜沉积 → 冷却出炉 → 涂层检测。加工温度低,可保护基材力学性能,无氢脆风险。
4 产品参数规格
| 属性字段 | 建议填写内容(可直接用于商城产品属性) |
|---|---|
| 涂层成分 | 氮化钛(TiN)、碳氮化钛(TiCN)、氮化铬(CrN)、氮化铝钛(TiAlN) |
| 镀层厚度(μm) | 1~5(典型2~4) |
| 后处理 | 可按需润滑后处理(进一步降低摩擦系数) |
| NSS盐雾(h) | 72~720(参考,视涂层与基体而定) |
| 连续耐温℃ | 500~600(TiN典型,不同体系有差异) |
| 氢脆风险 | 无(低温真空工艺,无析氢) |
| 摩擦系数(干) | 约0.4(TiN对钢干摩擦,可经润滑处理降至更低) |
| 镀层HV | 2000~2500(GB/T 18682-2002规定TiN≥2200 HV0.025) |
| 适合基体 | 钢、不锈钢、铜合金、铝合金、钛合金等金属 |
| 外观颜色 | 金黄色(TiN典型),其他体系可呈灰黑、枪色等 |
| 典型应用 | 精密模具螺丝、高端机床紧固件、航空航天微型连接件、往复摩擦精密螺纹副、端子 |
5 选型对比
| 工艺 | 盐雾(h)参考 | 连续耐温 | 硬度 | 氢脆 | 核心特点 | 典型场景 |
|---|---|---|---|---|---|---|
| LC涂层 | 中等 | 常规 | 较低 | 无 | 绝缘+稳扭矩 | 新能源绝缘连接 |
| DLC类金刚石 | 高 | 中等 | 很高 | 无 | 低摩擦高耐磨 | 精密传动件 |
| PVD(TiN) | 72~720 | 500~600℃ | 2000~2500HV | 无 | 超薄高硬耐磨 | 精密螺丝/摩擦副 |
| CVD | 高 | 800~1000℃ | 金刚石≥7000HV | 无* | 耐高温强腐蚀 | 发动机/化工重载 |
| 电镀锌 | ≥48 | 较低 | 低 | 有 | 高性价比防腐 | 一般工业件 |
| 达克罗(锌铝) | 500~1500 | 较高 | 低 | 无 | 高强件长效防腐 | 风电/户外钢构 |
| 纳米陶瓷涂层 | 高 | 高于有机 | 高 | 无 | 耐磨耐蚀绝缘 | 铰制螺栓/户外 |
注:本表为行业典型参考值,用于工艺选型对比;正式供货性能以实际批次检测数据或供应商规格书为准。*CVD工艺温度高,10.9/12.9级高强螺栓慎用。
6 适用基体与典型应用
PVD涂层适用于精密模具螺丝、高端机床紧固件、航空航天微型连接件、长期往复摩擦的精密螺纹副等,主打高精度、耐磨、外观洁净的中高端工况;也可用于端子等要求导电与耐磨兼顾的部件。
7 工艺优势与局限
7.1 优势
涂层超薄无痕、超高硬度、高耐磨,抗氧化、防咬合效果优异;膜层附着力强、不易起皮脱落;低温工艺无变形、无氢脆,保护基材力学性能;绿色环保。
7.2 局限
耐高温、抗强腐蚀能力弱于CVD,重载极端工况适用性有限。
8 常见问题(FAQ)
Q:PVD涂层会掉吗?
A:不会。膜层附着力强,正常使用不易起皮脱落;膜层为微米级,不改变螺纹配合精度。
Q:TiN涂层耐温多少?
A:约500~600℃(参考),超过使用温度后抗氧化性下降;不同涂层体系有差异。
Q:PVD有没有氢脆风险?
A:没有。低温真空工艺,无析氢,可保护基材力学性能。
Q:PVD涂层厚度多少?影响螺纹吗?
A:厚度约1~5 μm,超薄无痕,不影响螺纹配合精度与装配尺寸。
Q:PVD和CVD选哪个?
A:精密件、高强件选PVD(低温无损基材);高温、重载、强腐蚀工况选CVD。

评价
目前还没有评价