SMT焊接螺柱
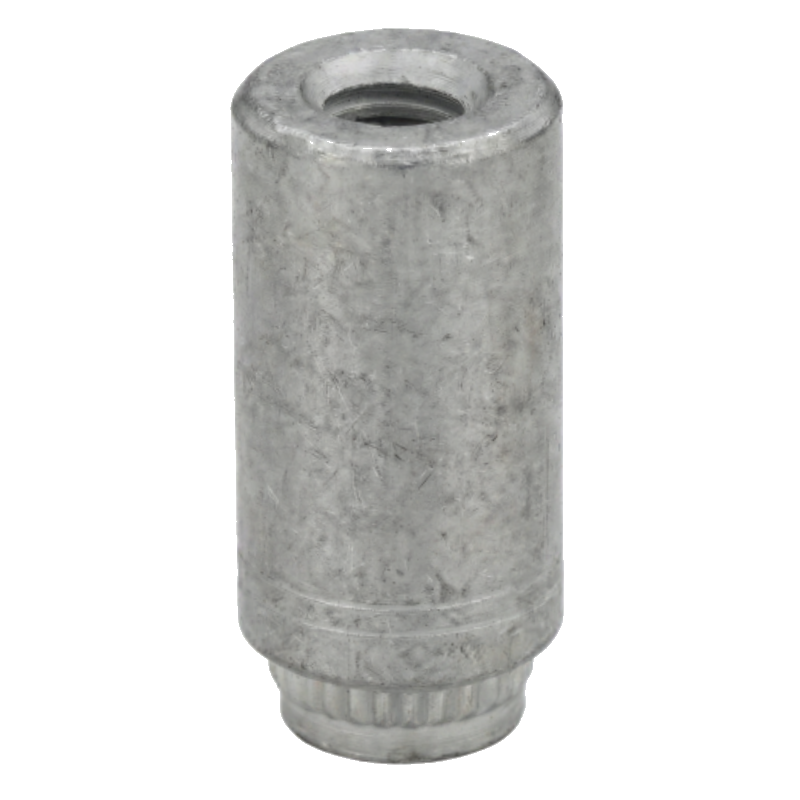
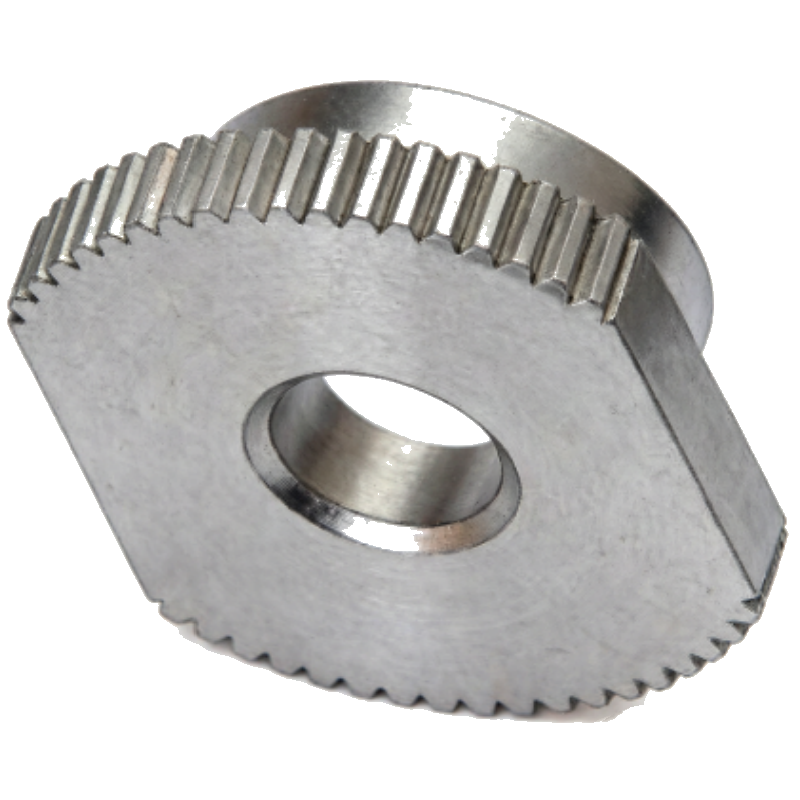
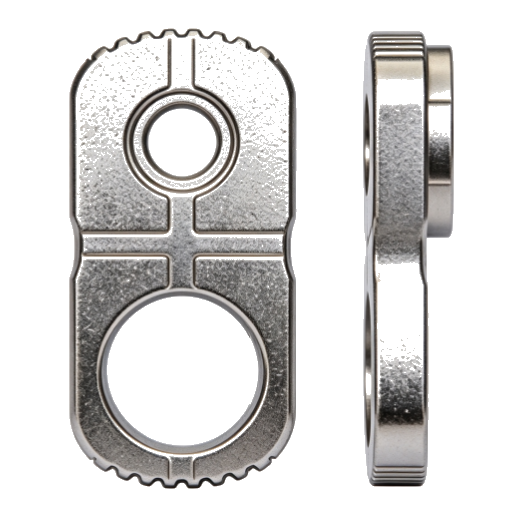
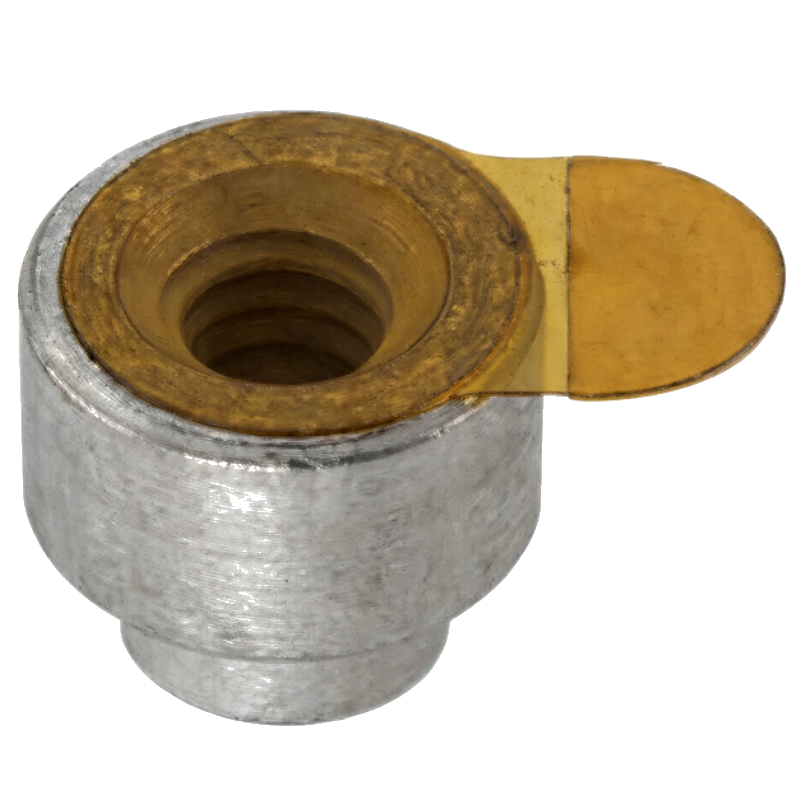
SMT 焊接螺柱专为表面贴装技术(SMT, Surface Mount Technology)设计,通过回流焊工艺直接焊接于 PCB 板,在板面形成稳固的螺纹连接点,实现元器件的可靠固定与电气连接。与传统插装紧固件不同,SMT 焊接螺柱与板上其他电子元件走同一条自动化产线、同一回流焊工艺,免去手工焊接工序,特别适合高密度 PCB 板自动化装配与空间紧凑连接。
| 焊接方式 | 波峰焊/回流焊兼容 |
|---|---|
| 材质 | 黄铜/不锈钢 |
| 耐温范围 | 260℃ 回流焊峰值 |
| 适用板厚 | 0.8mm ~ 2.0mm |
| 表面处理 | 镀锡/镀镍 |
| 功能特性 | SMT贴装,适配Ai服务器/EMS行业 |
| 环保认证 | REACH合规,RoHS合规 |
产品概述
SMT 焊接螺柱专为表面贴装技术(SMT, Surface Mount Technology) 设计,通过回流焊工艺直接焊接于 PCB 板,在板面形成稳固的螺纹连接点,实现元器件的可靠固定与电气连接。
与传统插装紧固件不同,SMT 焊接螺柱与板上其他电子元件走同一条自动化产线、同一回流焊工艺,免去手工焊接工序,特别适合高密度 PCB 板自动化装配与空间紧凑连接。
可查证说明:产品描述引自盈锋志诚嘉官网产品详情页;工艺与标准依据分别标注 IPC-7351(焊盘设计)、IPC/ANSI J-STD-001(焊接工艺要求)、无铅焊料与回流温度行业参数、松下贴装规格书等来源,文末附完整出处。
一、SMT 表面贴装与回流焊工艺
原理 SMT 焊接螺柱采用与普通 SMD 元件一致的贴装流程,典型工艺路径为: ① 印刷锡膏钢网在 PCB 焊盘上印刷锡膏,焊盘按 IPC-7351 标准设计 ② 贴片拾放贴片机真空吸嘴从编带料盘吸取螺柱,精确定位放置于焊盘 ③ 预热保温预热至约 150~180℃,激活助焊剂、挥发溶剂 ④ 回流焊接峰值温度高于焊料熔点,焊料润湿焊盘形成连接 ⑤ 冷却固化受控冷却,焊点凝固,螺柱牢固定位于板面关键工艺参数(行业典型值,供工艺参考):无铅焊料(如 SAC305,Sn96.5Ag3.0Cu0.5) 液相线约 217℃ ;无铅回流峰值温度行业典型 235~250℃ ,峰值区停留约 20~40 秒。
焊接工艺要求:按 IPC/ANSI J-STD-001 (焊接电气与电子组件要求),无铅焊接峰值温度通常需高于焊料熔点约 50℃ 量级,以保证充分润湿与金属间化合物(IMC)形成。
回流次数限制:以松下贴装规格书为例,无铅回流焊峰值 250℃ 条件下建议至多经历 2 次回流,多次回流可能影响镀层与焊点可靠性。
焊盘设计:按 IPC-7351《表面贴装设计与焊盘图形标准》 设计焊盘尺寸与钢网开孔,是保证焊点质量与贴片一致性的行业共识基础。
二、结构
与连接特性焊接基座 + 螺纹柱底部焊接面与 PCB 焊盘形成可靠焊点,上部螺纹柱提供标准螺纹连接点,供螺母/螺钉二次装配。
固定与导电一体焊接连接兼具机械固定与电气通路功能,螺纹点可用于元器件紧固或接地/电气连接引出。
自动化兼容支持编带(卷带)包装供贴片机拾放,与板上其他 SMD 元件同线生产,效率高、一致性好。
三、性能优势
自动化装配友好:表面贴装工艺全流程自动化,与传统手工焊接/插装相比效率与一致性显著提升(依据:PEM® 表面贴装紧固硬件工程指南)。
稳固螺纹连接点:回流焊后螺柱与 PCB 结合牢固,为后续元器件固定提供可靠的螺纹基座。
空间紧凑:贴装于板面、不占通孔与背面空间,适配高密度 PCB 板设计。
电气连接一体:焊接导电可靠,可同时承担固定与电气/接地功能。
产品优势
- 专为SMT产线设计,兼容波峰焊/回流焊兼容,耐温260℃ 回流焊峰值,适配板厚0.8mm ~ 2.0mm。
- 黄铜/不锈钢材质,镀锡/镀镍,焊点可靠,SMT贴装,适配Ai服务器/EMS行业,适合大批量自动化生产。
应用领域
主要应用于消费电子、通信设备、汽车电子及工业控制领域,满足高密度 PCB 板对自动化装配与空间紧凑连接的需求。
典型用途包括:板级元器件安装支柱、PCBA 与外壳/散热器连接、板间固定与接地引出等。
五、选型
与采购提示按螺纹规格(公制 M 系列)、柱高、板材厚度选型;焊盘尺寸建议按 IPC-7351 设计并与钢网开孔匹配。
注意回流温度与次数限制(建议 ≤2 次回流),多次回流前需与工艺工程师确认镀层耐热性。
批量供货支持编带包装,适配贴片机自动拾放。
锁附扭矩与拉拔/剪切强度建议以样品实测验证为准(参考贴片紧固件行业扭矩-焊盘可靠性验证方法)。
本页面由 Toprecision 永精商城提供,产品支持按图定制,如需图纸或样品请联系我们。