
描述
产品概述
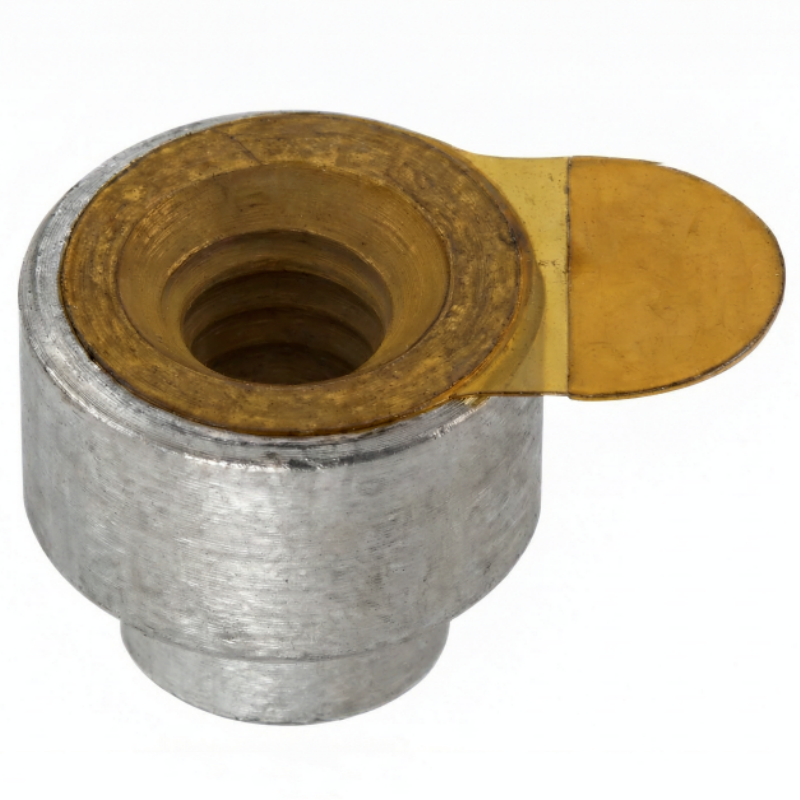
SMT 焊接螺柱专为表面贴装技术(SMT, Surface Mount Technology)设计,通过回流焊工艺直接焊接于 PCB 板,在板面形成稳固的螺纹连接点,实现元器件的可靠固定与电气连接。与传统插装紧固件不同,SMT 焊接螺柱与板上其他电子元件走同一条自动化产线、同一回流焊工艺,免去手工焊接工序,特别适合高密度 PCB 板自动化装配与空间紧凑连接。
可查证说明:产品描述引自盈锋志诚嘉官网产品详情页;工艺与标准依据分别标注 IPC-7351(焊盘设计)、IPC/ANSI J-STD-001(焊接工艺要求)、无铅焊料与回流温度行业参数、松下贴装规格书等来源,文末附完整出处。
一、SMT 表面贴装与回流焊工艺原理
SMT 焊接螺柱采用与普通 SMD 元件一致的贴装流程,典型工艺路径为:
① 印刷锡膏
钢网在 PCB 焊盘上印刷锡膏,焊盘按 IPC-7351 标准设计
② 贴片拾放
贴片机真空吸嘴从编带料盘吸取螺柱,精确定位放置于焊盘
③ 预热保温
预热至约 150~180℃,激活助焊剂、挥发溶剂
④ 回流焊接
峰值温度高于焊料熔点,焊料润湿焊盘形成连接
⑤ 冷却固化
受控冷却,焊点凝固,螺柱牢固定位于板面
关键工艺参数(行业典型值,供工艺参考):
- 无铅焊料(如 SAC305,Sn96.5Ag3.0Cu0.5)液相线约 217℃;无铅回流峰值温度行业典型 235~250℃,峰值区停留约 20~40 秒(来源:UGPCB 回流焊技术文、CSDN SMT 工艺解析等,数值因焊膏与元件而异)。
- 焊接工艺要求:按 IPC/ANSI J-STD-001(焊接电气与电子组件要求),无铅焊接峰值温度通常需高于焊料熔点约 50℃ 量级,以保证充分润湿与金属间化合物(IMC)形成。
- 回流次数限制:以松下贴装规格书为例,无铅回流焊峰值 250℃ 条件下建议至多经历 2 次回流,多次回流可能影响镀层与焊点可靠性(来源:Panasonic 元件贴装规格书)。
- 焊盘设计:按 IPC-7351《表面贴装设计与焊盘图形标准》设计焊盘尺寸与钢网开孔,是保证焊点质量与贴片一致性的行业共识基础。
二、结构与连接特性
焊接基座 + 螺纹柱
底部焊接面与 PCB 焊盘形成可靠焊点,上部螺纹柱提供标准螺纹连接点,供螺母/螺钉二次装配。
固定与导电一体
焊接连接兼具机械固定与电气通路功能,螺纹点可用于元器件紧固或接地/电气连接引出。
自动化兼容
支持编带(卷带)包装供贴片机拾放,与板上其他 SMD 元件同线生产,效率高、一致性好。
三、性能优势
- 自动化装配友好:表面贴装工艺全流程自动化,与传统手工焊接/插装相比效率与一致性显著提升(依据:PEM® 表面贴装紧固硬件工程指南)。
- 稳固螺纹连接点:回流焊后螺柱与 PCB 结合牢固,为后续元器件固定提供可靠的螺纹基座。
- 空间紧凑:贴装于板面、不占通孔与背面空间,适配高密度 PCB 板设计。
- 电气连接一体:焊接导电可靠,可同时承担固定与电气/接地功能。
四、应用场景
主要应用于消费电子、通信设备、汽车电子及工业控制领域,满足高密度 PCB 板对自动化装配与空间紧凑连接的需求(来源:盈锋志诚嘉官网产品详情页)。典型用途包括:板级元器件安装支柱、PCBA 与外壳/散热器连接、板间固定与接地引出等。
五、选型与采购提示
- 按螺纹规格(公制 M 系列)、柱高、板材厚度选型;焊盘尺寸建议按 IPC-7351 设计并与钢网开孔匹配。
- 注意回流温度与次数限制(建议 ≤2 次回流),多次回流前需与工艺工程师确认镀层耐热性。
- 批量供货支持编带包装,适配贴片机自动拾放。
- 锁附扭矩与拉拔/剪切强度建议以样品实测验证为准(参考贴片紧固件行业扭矩-焊盘可靠性验证方法)。
评价
目前还没有评价